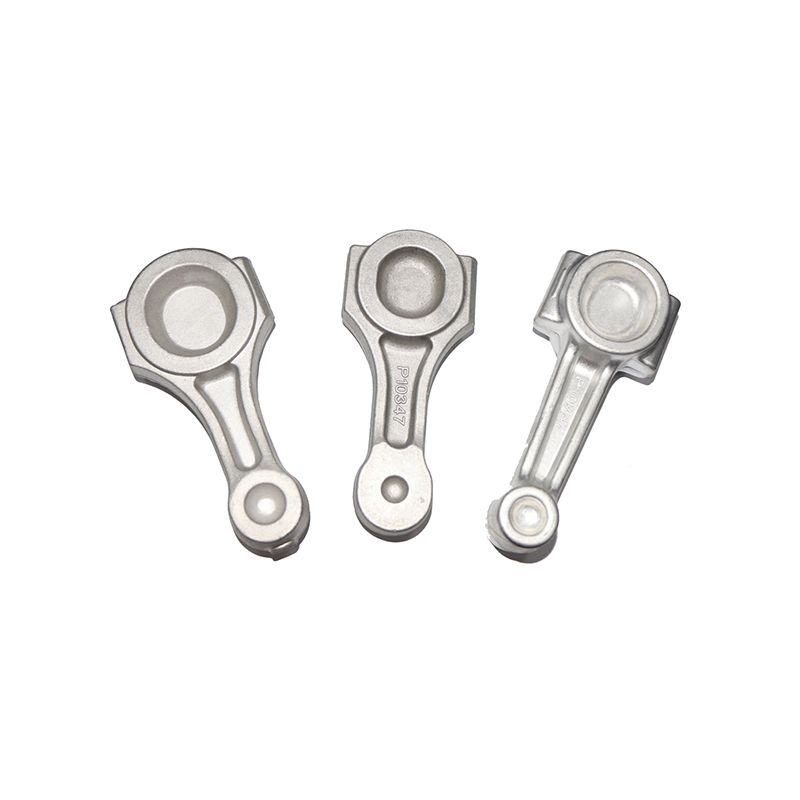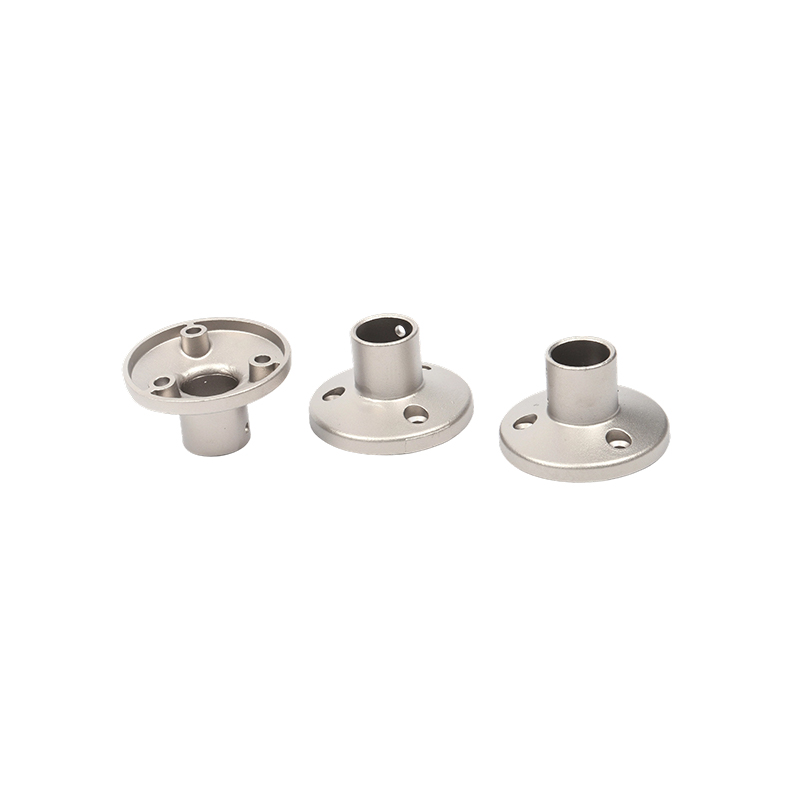
Magaan na precision cast nakaupo sa convergence ng mga materyales science, tooling engineering, at dimensional na kontrol. Binibigyang-daan nito ang mga manufacturer sa buong sektor ng aerospace, automotive, medikal, at depensa na gumawa ng kumplikado, malapit-net-shape na mga bahagi ng metal na pinagsasama ang kaunting masa na may mahigpit na pagpapaubaya -- mga katangiang lalong hindi napag-uusapan sa mga application na batay sa pagganap.
Ano ang Lightweight Precision Casting
Ang lightweight precision casting ay tumutukoy sa isang pamilya ng mga prosesong bumubuo ng metal na idinisenyo upang makagawa ng mga bahagi na may mataas na dimensional na katumpakan habang gumagamit ng mga haluang metal na nagpapaliit sa kabuuang masa ng bahagi. Hindi tulad ng mga kumbensyonal na paraan ng pag-cast kung saan ang labis na materyal ay inaasahan at inaalis sa pamamagitan ng machining, ang precision casting ay naglalayon para sa isang malapit-net-shape na kinalabasan -- ang bahagi ng cast ay malapit na tumutugma sa huling geometry, na binabawasan ang post-processing at materyal na basura nang sabay-sabay.
Ang termino ay sumasaklaw sa ilang natatanging teknolohiya kabilang ang investment casting (lost-wax), die casting na may magaan na alloys, squeeze casting, at semi-solid metal casting. Ang pinag-isa sa kanila ay ang dalawahang utos: makamit ang nauulit na geometric na katumpakan at gumamit ng mga materyales na ang ratio ng density-to-strength ay naghahatid ng makabuluhang pagtitipid sa timbang. Ang mga aluminyo na haluang metal, mga haluang metal ng magnesiyo, at mga haluang metal ng titanium ay ang pinakamalawak na ginagamit na mga pamilya ng materyal sa espasyong ito.
Mga Paraan ng Pangunahing Paghahagis at Ang mga Katangian Nito
Paghahagis ng Pamumuhunan
Ang investment casting, na dating kilala bilang proseso ng lost-wax, ay nananatiling benchmark para sa geometric complexity sa precision casting. Ang isang pattern ng waks ay pinahiran ng mga layer ng ceramic slurry, na tumitigas sa isang shell. Ang waks ay pagkatapos ay natutunaw, at ang tinunaw na metal ay ibinubuhos sa ceramic na amag. Kapag inilapat sa magaan na mga haluang metal tulad ng A356 aluminum o Ti-6Al-4V titanium, ang investment casting ay maaaring makamit ang kapal ng pader na kasingnipis ng 0.8 mm at mga tolerance sa loob ng 0.1 mm bawat 25 mm na sukat.
Ang proseso ay partikular na angkop sa mga bahagi ng aerospace turbine, surgical implant frameworks, at thin-walled structural bracket kung saan ang parehong geometric intricacy at mababang timbang ay sapilitan. Ang pangunahing limitasyon nito ay cycle time: ang bawat ceramic shell ay nangangailangan ng maraming yugto ng pagpapatuyo, na ginagawang hindi gaanong angkop sa napakataas na dami ng production run.
Aluminum Die Casting
Ang high-pressure na aluminum die casting ay ang workhorse ng lightweight precision casting sa pagmamanupaktura ng automotive at consumer electronics. Ang tinunaw na aluminyo ay itinuturok sa tumigas na bakal na namatay sa ilalim ng mga presyon mula 10 hanggang 175 MPa. Ang mga tagal ng pag-ikot ay sinusukat sa mga segundo sa halip na mga oras, at ang proseso ay mapagkakatiwalaang may mga tolerance ng plus o minus na 0.05 mm sa mga matatag na kondisyon ng produksyon.
Ang mga haluang metal tulad ng ADC12, A380, at Silafont-36 ay partikular na binuo para sa die casting, na nag-aalok ng mahusay na pagkalikido, mababang pag-urong, at paglaban sa kaagnasan. Ang vacuum-assisted die casting ay lalong nagpapababa ng gas porosity, na nagbibigay-daan sa mga bahagi na ma-heat-treat at welded -- mga kakayahan na kadalasang kulang sa mga tradisyonal na die casting.
Paghahagis ng Magnesium
Ang Magnesium ay ang pinakamagaan na structural metal sa malawakang paggamit ng engineering, na may density na humigit-kumulang 1.74 g/cm3 kumpara sa 2.7 g/cm3 para sa aluminum. Ang Thixomolding at hot-chamber die casting ng magnesium alloys gaya ng AZ91D at AM60B ay nagbibigay-daan sa paggawa ng manipis na pader, magaan na mga enclosure at mga structural na bahagi. Ang magnesium casting ay partikular na kitang-kita sa laptop chassis, steering column component, at aerospace interior structures kung saan ang bawat pagbabawas ng gramo ay nagdadala ng makabuluhang gastos o mga implikasyon sa pagganap.
Squeeze Casting at Semi-Solid Processing
Inilalapat ng squeeze casting ang hydraulic pressure sa panahon ng solidification, pinipigilan ang porosity at pagpapabuti ng mga mekanikal na katangian na higit pa sa kung ano ang nakakamit ng conventional die casting. Ang semi-solid na metal casting, kabilang ang rheocast at thixocast na mga variant, ay nagpoproseso ng haluang metal sa isang bahagyang solidong estado, na nagbubunga ng isang pinong, globular microstructure na lumalaban sa mainit na pagkapunit. Ang parehong mga pamamaraan ay lumalaki sa pag-aampon para sa kritikal na kaligtasan na mga bahagi ng istruktura tulad ng mga control arm, knuckle, at engine mounts, kung saan dapat ding matugunan ng magaan na aluminyo ang hinihinging pagkapagod at mga kinakailangan sa epekto.
Pagpili ng Materyal para sa Mga Application na Kritikal sa Timbang
Ang haluang metal na pinili ay pangunahing namamahala sa kung ano ang maaaring makamit ng proseso ng paghahagis sa mga tuntunin ng pinakamababang kapal ng seksyon, pagtatapos sa ibabaw, kakayahang gamutin ang init, at kakayahang machining pagkatapos ng paghahagis. Inihahambing ng talahanayan sa ibaba ang pinakakaraniwang mga pamilya ng haluang metal na ginagamit sa lightweight precision casting.
| Alloy Family | Densidad (g/cm3) | Karaniwang UTS (MPa) | Pangunahing Proseso | Pangunahing Kalamangan |
|---|---|---|---|---|
| Aluminyo A356-T6 | 2.68 | 262 | Puhunan / Gravity mamatay | Napakahusay na castability at weldability |
| Aluminyo A380 | 2.71 | 317 | High-pressure die casting | Mataas na pagkalikido para sa manipis na mga pader |
| Magnesium AZ91D | 1.81 | 230 | Hot-chamber die casting | Pinakamababang density na opsyon sa istruktura |
| Titan Ti-6Al-4V | 4.43 | 950 | Paghahagis ng pamumuhunan sa vacuum | Pinakamataas na ratio ng lakas-sa-timbang |
| Aluminum-Silicon Silafont-36 | 2.65 | 340 | Vacuum die / squeeze cast | Heat-treatable, weldable |
Ang mga titanium casting ay sumasakop sa isang espesyal na segment. Bagama't mas siksik kaysa aluminyo at magnesium, ang titanium ay nag-aalok ng isang partikular na lakas na higit sa pareho, na ginagawa itong materyal na pinili kapag ang mga pangangailangan sa istruktura ay sukdulan at ang mga badyet sa timbang ay masikip pa rin -- isang sitwasyong karaniwan sa mga airframe ng militar at mga medikal na implant.
Mga Pamantayan sa Dimensional Control at Tolerance
Nasusukat ang katumpakan sa paghahagis sa pamamagitan ng mga pagpapaubaya, pagtatapos sa ibabaw, at mga limitasyon ng porosity. Ang mga pamantayan sa industriya tulad ng ISO 8062, ASTM B85, at AMS 2175 ay tumutukoy sa mga katanggap-tanggap na dimensional na variation band para sa mga bahagi ng cast depende sa proseso, haluang metal, at mga nilalayon na kundisyon ng serbisyo.
Ang mga proseso ng paghahagis ng pamumuhunan na gumagana sa aluminyo at titanium ay karaniwang nakakatugon sa mga marka ng tolerance ng CT4 hanggang CT6 sa ilalim ng ISO 8062, na tumutugma sa mga pagpapaubaya sa hanay na 0.26 mm hanggang 0.74 mm para sa 50 mm na dimensyon. Maaaring makamit ng high-pressure die casting ang mas mahigpit na mga marka ng CT4 hanggang CT5 sa mga feature na direktang nabuo ng die, kahit na ang mga feature ng parting-line at mga dimensyon sa gilid ng ejector ay napapailalim sa mas malaking pagkakaiba-iba.
Ang pagkamagaspang sa ibabaw ay pantay na mahalaga sa maraming aplikasyon. Ang mga as-cast investment casting ay karaniwang naghahatid ng mga halaga ng Ra sa pagitan ng 1.6 at 3.2 micrometers, na sa maraming aerospace at medikal na konteksto ay nag-aalis ng pangangailangan para sa machining sa mga non-mating surface. Karaniwang nakakamit ng mga die casting ang mga halaga ng Ra na 0.8 hanggang 2.0 micrometers sa mga mukha na nabuo sa die.
Pamamahala ng Porosity: Ang Hidden Precision Challenge
Ang panloob na porosity -- ang mga void na nabuo sa pamamagitan ng nakulong na gas o solidification shrinkage -- ay ang pinakakaraniwang depekto sa magaan na mga casting at ang pangunahing dahilan kung bakit nabigo ang precision castings na hindi mapanirang pagsusuri. Ang vacuum-assisted die casting, kinokontrol na solidification sa pamamagitan ng direct cooling, at hot isostatic pressing (HIP) post-treatment ay ang tatlong pangunahing diskarte na ginagamit upang dalhin ang porosity sa loob ng specification. Ang HIP, na nag-aaplay ng sabay-sabay na init at presyon upang tiklupin ang mga panloob na void, ay karaniwang kasanayan para sa mga titanium aerospace casting at lalong ginagamit para sa mga istrukturang aluminum na bahagi sa mga platform ng de-kuryenteng sasakyan.
Ang Lightweight Precision Casting Process: Step by Step
Anuman ang partikular na paraan, ang isang production-intent lightweight precision casting ay sumusunod sa isang lohikal na pagkakasunud-sunod ng mga yugto na nagbabalanse ng bilis, kalidad, at gastos.
- Disenyo at Simulation: Ang geometry ng bahagi ay inengineered para sa castability gamit ang finite element at fluid-flow simulation software. Tinutukoy ng solidification modeling ang mga potensyal na hot spot, shrinkage zone, at gating location bago maputol ang anumang tooling.
- Paggawa ng Tooling: Dies o investment casting tooling ay machined, karaniwang mula sa H13 tool steel para sa die casting o aluminum para sa prototype investment casting pattern. Ginagawa ang dimensional na inspeksyon bago ibuhos ang anumang metal.
- Paghahanda ng haluang metal: Ang singil ng metal ay natunaw, na-degas, at nasusuri ng kemikal gamit ang optical emission spectrometry upang kumpirmahin na ang komposisyon ay nasa loob ng detalye. Ang degassing ay kritikal para sa aluminyo at magnesiyo upang alisin ang natunaw na hydrogen.
- Casting: Ang metal ay ipinapasok sa amag o mamatay sa ilalim ng kontroladong temperatura, presyon, at mga parameter ng bilis. Para sa paghahagis ng pamumuhunan, ang mga shell ay paunang pinainit upang matiyak ang kumpletong pagpuno at itinuro na solidification.
- Paglamig at pagbuga: Ang kinokontrol na mga rate ng paglamig ay namamahala sa microstructure. Ang mabilis na pag-quench pagkatapos ng paghahagis ay madalas na sinusundan ng pag-iipon o solusyon sa heat treatment upang bumuo ng mga kinakailangang mekanikal na katangian.
- Pagtatapos at Inspeksyon: Ang mga gate at risers ay inalis, ang mga surface ay shot-blasted o chemically treated, at ang mga bahagi ay sumasailalim sa dimensional inspection sa pamamagitan ng coordinate measuring machine (CMM), X-ray o CT scanning para sa internal porosity, at mechanical coupon testing kung kinakailangan.
Mga Aplikasyon sa Industriya
Aerospace at Depensa
Ang lightweight precision casting sa aerospace ay pinangungunahan ng investment-cast na titanium at aluminum na mga bahagi: mga turbine housing, structural bracket, avionics enclosure, at hydraulic manifold. Ang kakayahang pagsama-samahin ang mga asembliya na dati nang nangangailangan ng maraming machined na piraso sa iisang casting ay isang pangunahing driver ng gastos at timbang. Ang isang structural bracket na dating binubuo ng limang welded na detalye ay kadalasang maaring i-reengineer bilang isang investment casting na may kapareho o superior na mekanikal na pagganap.
Automotive at Electric Vehicles
Ang automotive lightweight casting ay sumasailalim sa mabilis na pagbabago dulot ng electrification. Ang mga de-koryenteng sasakyan ng baterya ay nangangailangan ng mga structural component na namamahala sa mga crash load nang walang mass penalties ng bakal, at ang mga multi-material na diskarte sa chassis ay lalong umaasa sa malalaking aluminum die castings bilang mga structural node. Ang tinatawag na gigacasting approach -- na gumagawa ng buong rear underbody section bilang single aluminum die castings -- ay direktang extension ng precision casting principles na inilapat sa production scale. Ang mga sub-frame node, motor housing, heat exchanger, at suspension knuckle ay kabilang sa mga high-volume lightweight precision casting sa automotive ngayon.
Mga Medical at Implantable Device
Ang Titanium investment casting ay nagsisilbing orthopaedic at spinal implant manufacturing kung saan ang biocompatibility, corrosion resistance, at tumpak na dimensional na kontrol ay sabay na kinakailangan. Ginagamit ang cast titanium alloy para sa mga spinal cage, mga bahagi ng pagbuo ng balakang at tuhod, at hardware sa pag-aayos ng trauma. Ang texture ng ibabaw sa mga implant casting ay sadyang pinamamahalaan: ang mga magaspang na texture ay nagtataguyod ng osseointegration, habang ang mga makinis na bearing na ibabaw ay nagpapaliit ng mga labi ng pagsusuot.
Pang-industriya at Enerhiya
Ang mga pump housing, valve body, compressor component, at turbine blades sa pang-industriya na kagamitan sa enerhiya ay kumakatawan sa isang lumalagong segment para sa magaan na precision casting. Sa mga application kung saan ang mass reduction ay direktang binabawasan ang pagkonsumo ng enerhiya -- umiikot na mga bahagi sa mga pump at compressor -- ang mga aluminum at magnesium casting ay nag-aalis ng gray na bakal, na nagbubunga ng mga pakinabang sa kahusayan na nakakabawi ng pamumuhunan sa tooling sa loob ng medyo maikling takbo ng produksyon.
Quality Assurance at Non-Destructive Evaluation
Ang katumpakan sa lightweight precision casting ay umaabot sa rehimen ng inspeksyon. Para sa mga bahaging kritikal sa kaligtasan, ang mga sumusunod na hindi mapanirang paraan ng pagsusuri ay karaniwang tinutukoy sa dokumentasyon ng pagkuha.
Ang radiographic testing gamit ang X-ray o computed tomography ay nagpapakita ng internal porosity, inclusions, at cold shuts. Ang CT scan sa partikular ay naging pamantayang ginto para sa mga kumplikadong casting dahil gumagawa ito ng tatlong-dimensional na mapa ng panloob na kondisyon na maaaring ma-overlay sa modelong CAD upang i-verify ang parehong geometry at integridad nang sabay-sabay. Nakikita ng fluorescent penetrant inspection ang mga bitak at lap na nakakasira sa ibabaw. Kinukumpirma ng dimensional na pag-verify ng CMM ang mga kritikal na dimensyon ng interface, bearing bores, at mating-surface flatness. Ang mga kupon ng mekanikal na pagsubok na ibinuhos mula sa parehong init ay nagpapatunay ng lakas ng makunat, lakas ng ani, pagpahaba, at katigasan sa detalye ng materyal.
Mga Pagsasaalang-alang sa Disenyo para sa Mga Casting Engineer
Ang epektibong magaan na precision casting ay nagsisimula nang maayos bago ibuhos ang metal. Ang mga prinsipyo ng Design-for-casting (DFC) ay gumagabay sa mga geometric na desisyon na tumutukoy kung ang isang bahagi ay maaaring gawin nang paulit-ulit sa loob ng tolerance. Pinipigilan ng mga pare-parehong seksyon ng dingding ang differential solidification at ang mga hot spot na lumilikha ng shrinkage porosity. Ang mga draft na anggulo na 1 hanggang 3 degrees sa mga patayong ibabaw ay nagbibigay-daan sa malinis na pagbuga mula sa mga dies. Ang mapagbigay na mga fillet sa mga intersecting na pader ay namamahagi ng stress sa panahon ng solidification at sa serbisyo. Ang mga tadyang ay mas mahusay kaysa sa pagtaas ng pangkalahatang kapal ng pader upang makamit ang higpit sa magaan na mga istraktura.
Topology optimization software, na ngayon ay malawak na isinama sa casting design workflow, ay bumubuo ng mga organic na minimum-mass geometries na nagdidirekta ng metal lamang kung saan umiiral ang structural na pangangailangan. Ang mga na-optimize na geometry na ito, na dati ay magagawa lamang sa additive manufacturing, ay lalong naisasakatuparan sa pamamagitan ng investment casting salamat sa mga pagsulong sa ceramic shell technology at ang paggamit ng 3D-printed wax patterns na direktang nabuo mula sa topology optimization output.
Mga Umuusbong na Pag-unlad sa Larangan
Maraming mga teknolohikal na direksyon ang aktibong nagpapalawak ng mga hangganan ng magaan na precision cast. Ang binder jet sand printing at stereolithography-based na ceramic mold printing ay ganap na nag-aalis ng pattern tooling para sa prototype at mababang volume na produksyon, na nagko-compress sa mga timeline ng development mula linggo hanggang araw. Ang semi-solid na pagpoproseso ng aluminyo na inilapat sa mataas na integridad na mga bahagi ng istruktura ay pumapasok sa mas mataas na dami ng automotive production. Ang real-time na pagsubaybay sa proseso gamit ang mga naka-embed na sensor sa dies, na sinamahan ng mga modelo ng machine learning na sinanay sa makasaysayang data ng depekto, ay nagbibigay-daan sa closed-loop na kontrol ng fill, solidification, at paglamig -- binabawasan ang mga scrap rate at pinapagana ang mas mahigpit na mga window ng proseso. Sa wakas, ang mga bagong aluminum-lithium at aluminum-scandium alloy system ay nag-aalok ng mga pagbawas sa density ng 5 hanggang 10 porsiyento kumpara sa conventional aluminum alloys habang pinapanatili o pinapabuti ang mga mekanikal na katangian, na nagbubukas ng karagdagang mga pagkakataon sa pagbabawas ng timbang para sa cast aerospace structures.
Mga Gastos at Pagsasaalang-alang sa Pang-ekonomiya
Ang lightweight precision casting ay nagdadala ng mas mataas na halaga ng unit tooling kaysa sa conventional casting o fabrication para sa mga simpleng geometries, ngunit ang ekonomiya ay nagiging nakakahimok sa moderate-to-high volume at kapag nasuri ang kabuuang halaga ng pagmamay-ari. Ang pinababang post-casting machining ay nagpapababa ng mga gastos sa paggawa at cutting tool. Binabawasan ng pagsasama-sama ng bahagi ang oras ng pagpupulong, bilang ng fastener, at pasanin sa inspeksyon. Ang pagbabawas ng timbang sa aerospace ay direktang isinasalin sa pagtitipid ng gasolina sa isang buhay ng serbisyo na sinusukat sa mga dekada. Sa mga de-koryenteng sasakyan, ang mass reduction ay nagpapalawak ng saklaw o nagbibigay-daan sa pagbaba ng baterya, na may mga implikasyon sa gastos sa buong buhay ng sasakyan.
Ang dami ng break-even kung saan nare-recover ang precision casting tooling investment ay nag-iiba ayon sa proseso at part complexity. Ang investment casting tooling para sa aluminum aerospace parts ay karaniwang nare-recover sa ilang daang bahagi. Aluminum die casting tooling para sa mga automotive application ay matipid na makatwiran sa taunang volume mula sa ilang libong bahagi pataas, depende sa halaga ng die.
Pagpili ng Lightweight Precision Casting Partner
Malaki ang agwat ng kakayahan sa pagitan ng mga supplier ng casting. Ang isang pandayan na nilagyan para sa tunay na magaan na precision casting ay nagpapanatili ng kontroladong pagkatunaw ng atmospera upang maiwasan ang oksihenasyon ng mga reaktibong haluang metal, naka-calibrate na kagamitan ng CMM para sa dimensional na validation, kakayahan sa pag-scan ng CT para sa panloob na inspeksyon ng mga kritikal na bahagi, at nakadokumentong kakayahang metalurhiko para sa mga partikular na pamilya ng alloy na nauugnay sa aplikasyon. Ang mga sertipikasyon tulad ng AS9100 para sa aerospace, ISO 13485 para sa mga medikal na aparato, at IATF 16949 para sa automotive ay maaasahang mga proxy para sa pinagbabatayan na disiplina sa proseso na kinakailangan upang makagawa ng mga precision na casting sa loob ng detalye nang tuluy-tuloy.
Ang maagang pakikipag-ugnayan sa supplier -- kinasasangkutan ng pandayan sa panahon ng disenyo ng bahagi sa halip na sa yugto lamang ng pagsipi -- ay patuloy na gumagawa ng mas mahusay na mga resulta. Matutukoy ng mga inhinyero ng pandayan ang mga tampok ng disenyo na nagpapalubha o nakakakompromiso sa pag-cast bago isagawa ang tooling, at maaaring magmungkahi ng mga pagbabago sa geometry na nagpapanatili ng layunin ng disenyo habang pinapahusay ang ani, pagkakapare-pareho ng dimensyon, at sa huli ay nagkakahalaga.