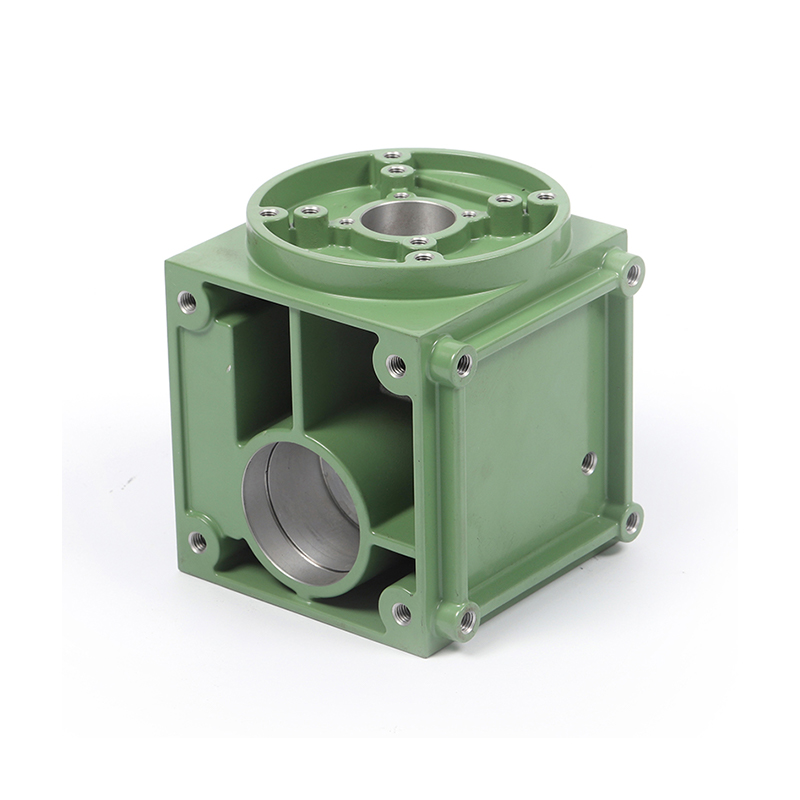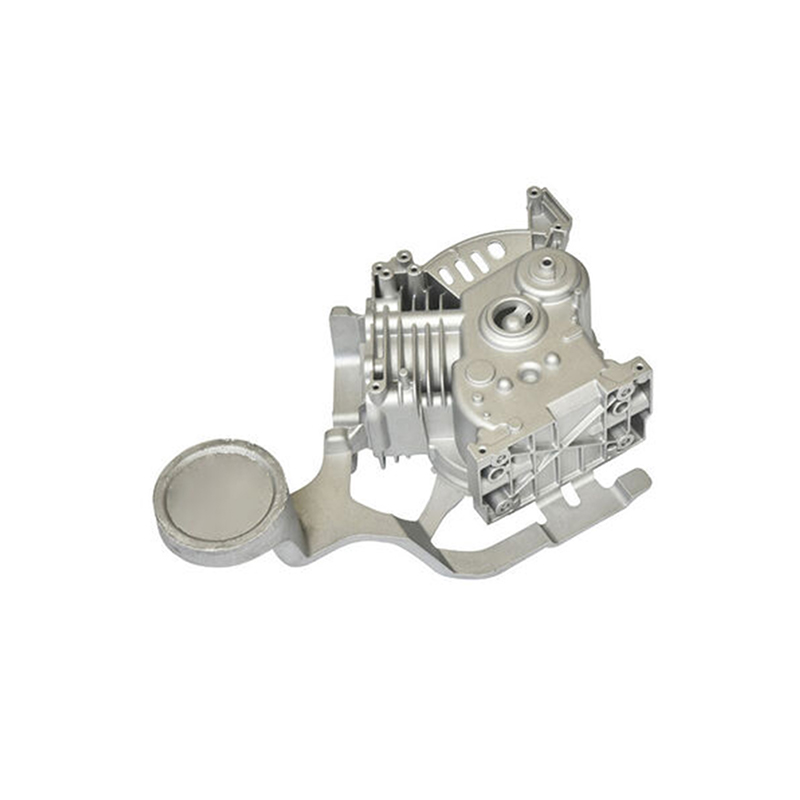
A die casting ang heat sink ay isang thermal management component na ginawa sa pamamagitan ng pag-inject ng tinunaw na metal—kadalasan ay aluminum alloy—sa isang precision-engineered steel mold sa ilalim ng mataas na presyon. Tinutukoy ng amag ang bawat geometrical na katangian ng natapos na bahagi: ang base, ang fin array, mounting bosses, at anumang pinagsama-samang istruktura o elektrikal na mga tampok. Sa sandaling tumigas ang metal at bumukas ang amag, ang resultang heat sink ay geometrically malapit sa huling anyo nito, na nangangailangan ng kaunti o walang pangalawang machining bago gamitin.
Ang mga heat sink sa pangkalahatan ay gumagana sa pamamagitan ng pag-alis ng thermal energy mula sa isang heat-generating component—isang power transistor, CPU, LED module, o motor controller—at pag-aalis ng enerhiya na iyon sa nakapaligid na hangin o isang cooling fluid. Nakakamit ito ng isang die casting heat sink sa pamamagitan ng likas na thermal conductivity ng metal na haluang metal nito at sa pamamagitan ng malaking surface area na nilikha ng mga istruktura ng palikpik nito, na nag-maximize sa contact sa pagitan ng component at ng ambient cooling medium.
Ang die casting ay isa sa ilang paraan ng pagmamanupaktura na ginagamit upang makagawa ng mga heat sink—kabilang sa iba ang extrusion, skiving, forging, at bonded-fin construction—ngunit ito ay sumasakop sa isang natatanging posisyon dahil sa kakayahang gumawa ng mga kumplikadong three-dimensional na geometries sa mataas na volume at may mahusay na part-to-part consistency. Kung ang extrusion ay limitado sa magkatulad na dalawang-dimensional na cross-section, ang die casting ay maaaring gumawa ng mga palikpik na nag-iiba-iba sa taas, pitch, at oryentasyon sa iisang bahagi, pagsamahin ang mga mounting bracket at panloob na channel, at tumanggap ng mga undercut at hollow na feature na imposibleng ma-extrude.
Ang Proseso ng Die Casting para sa Mga Heat Sink
Ang pag-unawa sa kung paano gumagana ang die casting ay nakakatulong na ipaliwanag ang parehong mga kakayahan at ang mga hadlang ng mga heat sink na ginawa sa ganitong paraan. Ang proseso ay nagbubukas sa ilang mahusay na tinukoy na mga yugto.
Disenyo at Paghahanda ng Mould
Ang pundasyon ng anumang die casting heat sink ay ang bakal na amag, na tinatawag ding die. Ito ay binubuo ng dalawang halves: ang cover mamatay kalahati , na bumubuo ng isang mukha ng bahagi, at ang ejector mamatay kalahati , na bumubuo sa isa pa at naglalaman ng mga ejector pin na ginamit upang itulak ang natapos na paghahagis pagkatapos ng solidification. Ang linya kung saan nagtatagpo ang dalawang halves ay kilala bilang ang parting line, at ang lokasyon nito ay dapat na maingat na pinili ng tool designer upang matiyak na ang natapos na casting ay dumudulas nang malinis sa kalahati ng takip at nananatili sa kalahati ng ejector kapag bumukas ang amag.
Ang mismong die ay karaniwang ginagawa mula sa pinatigas na H13 o katulad na tool steel na may kakayahang makatiis ng libu-libong high-pressure, high-temperature na mga ikot ng iniksyon. Ang pagdidisenyo ng isang die para sa isang kumplikadong heat sink—na may maraming manipis na palikpik, malapit na pagpapahintulot, at pinagsama-samang mga tampok—ay isang makabuluhang gawain sa engineering. Dapat isaalang-alang ng disenyo ng die ang mga daanan ng daloy ng metal, mga posisyon ng cooling channel sa loob ng die, mga lokasyon ng gate at runner, at mga kaayusan sa pag-venting upang payagan ang nakakulong na hangin na makatakas habang iniiniksyon.
Pagtunaw at Pag-iniksyon ng Metal
Kapag ang die ay naihanda at naisara na sa ilalim ng mataas na haydroliko na presyon, ang tinunaw na aluminyo na haluang metal—hinahawakan sa temperatura na karaniwang nasa pagitan ng 620 °C at 700 °C depende sa haluang metal—ay itinuturok sa die cavity sa mga presyon mula sa humigit-kumulang 10 hanggang 175 MPa (1,500 hanggang 25,000 psi) para sa aluminyo. Pinipilit ng mataas na presyon ng pag-iniksyon na ito ang tinunaw na metal na punan ang bawat detalye ng lukab ng die, kabilang ang mga manipis na palikpik at maliliit na katangian, bago ito magkaroon ng oras upang patigasin.
Mayroong dalawang pangunahing variant ng proseso ng die casting na nauugnay sa produksyon ng heat sink:
- Hot chamber die casting: Ang mekanismo ng pag-iniksyon ay nakalubog sa tunaw na metal na reservoir. Ang pamamaraang ito ay mas mabilis at angkop sa mga haluang metal na mas mababa ang punto ng pagkatunaw gaya ng zinc. Ito ay hindi angkop para sa aluminyo, na makakasira sa mga nakalubog na bahagi.
- Cold chamber die casting: Ginagamit para sa aluminyo at iba pang mas mataas na natutunaw na mga haluang metal. Ang tunaw na metal ay inilalagay sa silid ng iniksyon nang hiwalay para sa bawat pagbaril. Kahit na bahagyang mas mabagal kaysa sa mainit na silid, nakakamit nito ang matataas na presyon na kailangan para sa aluminum die casting at ito ang karaniwang proseso para sa aluminum heat sink.
Solidification, Ejection, at Trimming
Pagkatapos ng pag-iniksyon, mabilis na tumitibay ang metal—sa loob ng ilang segundo—habang naglilipat ito ng init sa pinalamig na bakal na bakal. Pagkatapos ay bubuksan ang die at itinataboy ng ejector pin plate ang lahat ng ejector pin nang sabay-sabay na may pantay na puwersa, na itinutulak nang malinis ang casting palabas ng kalahati ng ejector nang walang distortion. Ang maingat na paglalagay ng ejector pin ay mahalaga: ang mga pin na hindi naaangkop na nakaposisyon ay maaaring mag-iwan ng mga marka ng saksi sa ibabaw ng heat sink o magdulot ng localized na stress na nagpapa-deform ng manipis na mga palikpik sa panahon ng pagbuga.
Ang inilabas na bahagi ay nagdadala pa rin ng sprue (ang solidified metal sa injection gate), mga runner, at anumang overflow na materyal mula sa venting system. Ang mga ito ay inalis sa pamamagitan ng pag-trim—alinman sa nakalaang trim press o sa pamamagitan ng kamay—bago lumipat ang heat sink sa anumang pangalawang operasyon. Ang ilang flash (manipis na palikpik ng metal sa linya ng paghihiwalay) ay maaaring mangailangan din ng pagtanggal.
Mga Pangalawang Operasyon
Depende sa mga kinakailangan ng application, ang mga heat sink ng die cast ay maaaring sumailalim sa pangalawang mga operasyon sa machining upang makamit ang mas mahigpit na pagpapaubaya sa mga kritikal na dimensyon—gaya ng flatness ng mounting surface na kumukonekta sa electronic component—na hindi mapagkakatiwalaang mahawakan sa kondisyon ng as-cast. Ang pagbabarena, pagtapik, at paggiling ay karaniwang mga pangalawang operasyon. Sa mataas na dami ng produksyon, ang mga pangalawang hakbang na ito ay madalas na ginagawa sa mga CNC machining center alinsunod sa die casting cell, na pinapanatili ang mga oras ng pag-ikot.
Mga Materyales na Ginamit sa Die Casting Heat Sink
Ang pagpili ng haluang metal ay isa sa mga pinakakinahinatnang desisyon sa die casting heat sink na disenyo, dahil ito ay direktang namamahala sa thermal conductivity, castability, mechanical strength, at weight.
Aluminum Haluang metals: Ang Dominant Choice
Ang mga aluminyo na haluang metal ay tumutukoy sa karamihan ng mga die cast heat sink, para sa isang kumbinasyon ng mga dahilan: ang likas na thermal conductivity ng aluminyo, ang mababang density nito (halos isang-katlo ng bakal), ang natural na layer ng oxide na lumalaban sa kaagnasan, ang mahusay na castability nito sa mga temperaturang maaabot sa komersyo, at ang handa nitong availability at recyclability. Ang dalawang aluminyo na haluang metal na pinakakaraniwang tinutukoy para sa mga die cast heat sink ay:
| Alloy | Thermal Conductivity | Mga Pangunahing Katangian | Pinakamahusay na Naaangkop Para sa |
|---|---|---|---|
| A380 | ~96 W/m·K | Pangkalahatang layunin ng die casting alloy; mahusay na pagkalikido, dimensional na katatagan, at machinability; magandang paglaban sa kaagnasan; tumatanggap ng anodising at powder coating | Consumer electronics, LED housings, automotive component, telecommunications equipment |
| ADC12 (A383) | ~92–96 W/m·K | Ang mataas na nilalaman ng silikon ay nagbibigay ng higit na pagkalikido para sa manipis na pader at kumplikadong mga geometries; bahagyang mas mababang lakas ng makina kaysa sa A380; sikat sa Japanese at Asian supply chain | Kumplikadong thin-wall heat sink, consumer electronics, computer peripheral |
| A356 / A357 | ~151–160 W/m·K | Makabuluhang mas mataas na thermal conductivity kaysa sa A380; nangangailangan ng low-pressure o gravity casting sa halip na high-pressure die casting; nakakagamot sa init | Mataas na pagganap ng mga thermal application kung saan ang conductivity ay ang priyoridad |
| Zinc alloys (Zamak) | ~110 W/m·K | Mas mataas na density kaysa aluminyo; napakahusay na pagtatapos sa ibabaw at katumpakan ng sukat; ang mas mababang punto ng pagkatunaw ay nababagay sa hot chamber die casting; mas mabigat kaysa sa mga katumbas na aluminyo | Maliit, lubos na detalyadong mga bahagi; mga aplikasyon kung saan ang timbang ay hindi gaanong kritikal |
Ito ay nagkakahalaga ng pagpuna sa isang likas na trade-off sa aluminum die casting alloys: ang silicon content na nagbibigay sa A380 at ADC12 ng kanilang mahusay na castability at fluidity ay binabawasan din ang kanilang thermal conductivity kumpara sa wrought o gravity-cast alloys. Ang purong aluminyo ay may thermal conductivity na humigit-kumulang 237 W/m·K; ang die casting alloy na A380 ay nakakamit lamang sa paligid ng 96 W/m·K. Ang mga inhinyero na nangangailangan ng mas mataas na conductivity kung minsan ay tumutukoy sa A356.0 na ginawa ng low-pressure die casting o gravity casting, na tumatanggap ng mas mabagal at medyo mas mahal na proseso kapalit ng superior thermal performance.
Mga Umuusbong na Materyal
Ang patuloy na pagsasaliksik ng mga materyales ay nagpapalawak ng mga opsyon na magagamit sa mga designer ng heat sink. Ang mga composite na materyales na nagsasama ng mga ceramic particle o carbon fibers ay sinisiyasat para sa mga application na nangangailangan ng parehong mataas na thermal conductivity at mababang timbang na lampas sa kung ano ang maaaring ibigay ng karaniwang aluminum alloys. Ang mga nanocomposite na pinahusay ng graphene ay kumakatawan sa isang pangmatagalang direksyon ng pananaliksik, na may potensyal para sa mga dramatikong pagpapabuti sa thermal conductivity kung matagumpay silang maisasama sa mga komersyal na scalable na proseso ng die casting.
Mga Pagsasaalang-alang sa Disenyo para sa Mga Heat Sink ng Die Casting
Ang geometric na kalayaan ng die casting ay malaki kumpara sa extrusion, ngunit hindi ito walang limitasyon. Ang mabisang disenyo ng heat sink para sa die casting ay nangangailangan ng maingat na sabay na pagsasaalang-alang sa thermal performance, manufacturability, at mekanikal na integridad.
Geometry at Densidad ng Fin
Ang mga palikpik ay ang pangunahing mekanismo kung saan pinapataas ng heat sink ang epektibong surface area nito. Sa isang die cast heat sink, ang mga palikpik ay maaaring i-orient sa maraming direksyon, iba-iba ang taas at kapal sa buong bahagi, at ayusin sa pin, tuwid, cross-cut, o radial na mga configuration na imposibleng ma-extrude. Kabilang sa mga pangunahing geometric na parameter ang:
- Taas ng palikpik: Ang mas matataas na palikpik ay nagdaragdag sa ibabaw ngunit pinapataas din ang lalim ng die cavity, na ginagawang mas mahirap ang pagpuno ng mga manipis na palikpik na may tinunaw na metal at pinapataas ang panganib ng malamig na pagsara (hindi kumpletong pagpuno) o porosity.
- kapal ng palikpik: Ang mas manipis na palikpik ay nagbibigay ng mas maraming palikpik sa bawat lapad ng yunit (mas mataas na densidad ng palikpik) at sa gayon ay mas malaki ang ibabaw, ngunit may mga praktikal na mas mababang limitasyon—karaniwang humigit-kumulang 1.0–1.5 mm para sa aluminum die casting—sa ibaba kung saan ang maaasahang pagpuno ay hindi magagarantiyahan.
- pitch ng palikpik (spacing): Ang mga palikpik na mas malalapit ang tono ay nagpapataas ng lugar sa ibabaw ngunit nililimitahan ang daloy ng hangin sa pagitan ng mga palikpik, na posibleng nagpapababa ng convective heat transfer. Ang pinakamainam na pitch ay depende sa kung ang paglamig ay natural na convection o sapilitang airflow, at sa bilis ng airflow na iyon.
- Hugis ng palikpik: Ang mga pin fins (cylindrical o square posts) ay mahusay na gumaganap sa ilalim ng impinging airflow mula sa isang direktang naka-mount na fan. Ang mga tuwid na parallel na palikpik ay pinakamahusay na gumaganap kapag ang daloy ng hangin ay ipinadala sa kanilang haba. Ang mga radial fin arrangement ay karaniwan sa mga bilog na LED heat sink kung saan nangingibabaw ang natural na convection.
Base Thickness at Flatness
Ang base plate ng heat sink—ang solidong seksyon na kumonekta sa heat-generating component—ay dapat na may sapat na kapal upang kumalat ang init sa gilid mula sa contact point sa buong hanay ng palikpik, ngunit hindi masyadong makapal na nagdaragdag ito ng hindi kinakailangang timbang at gastos sa materyal. Ang kapal ng base ay tinutukoy ng kinakailangang thermal spreading resistance at ng higpit na kinakailangan upang maiwasan ang warping sa panahon ng proseso ng die casting at sa serbisyo. Ang flatness ng base surface ay kritikal: kahit na maliit na gaps sa pagitan ng heat source at heat sink ay nagpapakilala ng makabuluhang karagdagang thermal resistance. Ang CNC machining ng mounting surface pagkatapos ng casting ay madalas na tinutukoy upang matiyak ang flatness sa loob ng 0.05–0.1 mm.
Draft Angles
Ang mga draft na anggulo—ang bahagyang taper na inilapat sa lahat ng patayong ibabaw ng die cavity—ay isang pangunahing kinakailangan sa proseso ng die casting. Kung walang draft, ang paghahagis ay makakandado sa mga dingding ng die habang ito ay tumitibay at kumukontra, na ginagawang imposible ang pagbuga o nagiging sanhi ng pagkapunit ng bahagi. Ang mga karaniwang draft na anggulo para sa aluminum die casting ay karaniwang 0.5° hanggang 2° para sa mga panlabas na ibabaw at 1° hanggang 3° para sa mga panloob na ibabaw (mga core). Para sa mga palikpik ng heat sink, ang mga draft na anggulo ay nangangahulugan na ang mga palikpik ay bahagyang mas makapal sa kanilang base kaysa sa kanilang dulo, na sa anumang kaso ay kapaki-pakinabang sa istruktura.
Pagkakapareho ng Kapal ng Pader
Ang mga biglaang pagbabago sa kapal ng pader ay nagdudulot ng hindi pantay na mga rate ng solidification, na maaaring humantong sa porosity, pag-urong ng mga void, at mga natitirang stress sa cast. Layunin ng mga taga-disenyo na maging pare-pareho ang kapal ng pader hangga't maaari sa buong bahagi, gamit ang malawak na radii sa mga transition ng kapal at iniiwasan ang mga nakahiwalay na makapal na seksyon (na siyang huling tumigas at sa gayon ay pinaka-prone sa pag-urong). Para sa mga heat sink, nangangahulugan ito na ang fin-to-base junction at anumang pinagsamang mga boss o mounting pad ay dapat na maingat na i-radius.
Parting Line at Ejector Pin Placement
Ang lokasyon ng linya ng paghihiwalay ay nakakaapekto sa parehong hitsura ng tapos na heat sink at ang dimensional na katumpakan nito. Hindi maiiwasan ang flash at witness marks sa parting line, at dapat piliin ang lokasyon ng mga ito para mabawasan ang epekto sa functional surfaces. Ang mga marka ng ejector pin sa ibabaw ng heat sink ay hindi rin maiiwasan, at ang kanilang posisyon ay dapat na planuhin upang hindi maapektuhan ang bahagi ng mounting surface o anumang ibabaw na makikita sa huling produkto.
Mga Surface Treatment para sa Die Casting Heat Sink
Ang mga as-cast aluminum surface ay gumagana ngunit maaaring mapabuti sa parehong thermal performance at tibay sa pamamagitan ng hanay ng mga opsyon sa surface treatment.
Anodising
Ang anodising ay isang electrochemical na proseso na nagko-convert sa natural na aluminum oxide layer sa ibabaw sa isang mas makapal, mas matigas, at mas pare-parehong anodic oxide coating. Para sa mga heat sink, ang anodising ay nag-aalok ng ilang mga benepisyo: ang anodic oxide surface ay may mas mataas na emissivity kaysa bare aluminum (karaniwang 0.8–0.9 versus 0.05–0.2 para sa pinakintab na aluminyo), na nagpapataas ng radiant heat dissipation; ang matigas na patong ay nagpapabuti sa scratch at abrasion resistance; at ang anodised na ibabaw ay nagbibigay ng proteksyon sa kaagnasan sa mahalumigmig o agresibong kemikal na mga kapaligiran. Gayunpaman, mahalagang tandaan na ang anodic oxide layer ay may napakababang thermal conductivity, kaya bahagyang pinapataas ng anodising ang thermal contact resistance sa interface ng component-to-heat-sink. Para sa kadahilanang ito, ang anodised heat sink na ginagamit sa mga thermal interface na materyales (TIM) ay dapat na maingat na kontrolin ang kapal ng anodising, o ang mounting surface na nakamaskara sa panahon ng anodising.
Tandaan: Ang karaniwang A380 na aluminyo na haluang metal ay hindi perpekto para sa anodising dahil sa mataas na nilalaman ng silicon at tanso nito, na gumagawa ng hindi pantay, madilim, o may batik-batik na anodised na finish. Para sa mga application na nangangailangan ng mataas na kalidad na anodised na hitsura, dapat na tukuyin ang isang mas mababang-silicon na haluang metal tulad ng A360 o ADC1.
Powder Coating
Ang powder coating ay naglalagay ng dry polymer powder na electrostatically sa ibabaw ng heat sink, na pagkatapos ay ginagamot sa isang oven upang bumuo ng isang matibay, pare-parehong pelikula. Nagbibigay ito ng mahusay na proteksyon sa kaagnasan at nagbibigay-daan sa malawak na hanay ng mga kulay. Tulad ng anodising, ang polymer coating ay may mababang thermal conductivity, kaya dapat mabawasan ang kapal nito (karaniwang 60–100 µm) sa mga thermally critical na ibabaw. Ang powder coating ay katugma sa A380 at karamihan sa iba pang mga aluminum die casting alloy.
Shot Blasting at Tumbling
Ang shot blasting o bead blasting sa as-cast surface ay nag-aalis ng natitirang flash, nagpapabuti sa pagkakapareho ng ibabaw, at nagpapataas ng pagkamagaspang sa ibabaw—na bahagyang nagpapataas sa epektibong surface area para sa paglipat ng init. Nakakamit ng tumbling ang mga katulad na resulta para sa mas maliliit na bahagi na naproseso sa mga batch. Ang mga paggamot na ito ay madalas na inilalapat bilang isang hakbang sa paghahanda bago ang anodising o pagpipinta.
Electroplating
Sa mga application na nangangailangan ng pinahusay na katigasan ng ibabaw, electrical conductivity, o mga partikular na aesthetic na katangian, ang electroplating gamit ang nickel, chrome, o iba pang mga metal ay isang opsyon. Ang nickel plating sa partikular ay nagbibigay ng mahusay na corrosion resistance at makinis na surface finish, at ginagamit sa ilang telekomunikasyon at military electronics application.
Mga Bentahe ng Die Casting Heat Sinks
Nag-aalok ang die casting ng isang hanay ng mga pakinabang na ginagawa itong mas gustong ruta ng pagmamanupaktura para sa mga heat sink sa maraming konteksto ng aplikasyon:
- Kumplikadong three-dimensional na geometry: Ang die casting ay maaaring gumawa ng mga fin array na may iba't ibang oryentasyon, pinagsama-samang mga feature sa pag-mount, channel, at mga boss sa isang operasyon—mga geometry na imposible o napakamahal sa anumang paraan.
- Mataas na rate ng produksyon: Ang mga cold chamber die casting machine ay maaaring makamit ang mga oras ng pag-ikot ng pagkakasunud-sunod ng isa hanggang tatlong minuto bawat shot para sa karaniwang mga sukat ng heat sink, na nagbibigay-daan sa napakataas na throughput kapag naitatag na ang tooling. Ginagawa nitong lubos na cost-competitive ang die casting para sa malalaking volume ng produksyon.
- Napakahusay na dimensional consistency: Ang lahat ng mga casting mula sa isang partikular na die ay napakalapit sa mga dimensyon, na mahalaga para sa electronics assembly kung saan ang mga heat sink ay dapat na eksaktong kapareha sa mga standardized na pakete ng bahagi at mga enclosure.
- Integridad ng istruktura: Ang mga die cast heat sink ay mekanikal na matatag, na may kakayahang makayanan ang vibration, shock, at ang mga mekanikal na pagkarga na ipinapataw sa panahon ng pagpupulong. Ginagawa nitong partikular na mahalaga ang mga ito sa mga automotive at industriyal na kapaligiran.
- Near-net-shape na produksyon: Ang as-cast na bahagi ay malapit na tinatantya ang huling geometry nito, na binabawasan ang lawak ng pangalawang machining at materyal na basura kumpara sa machining ng heat sink mula sa solid billet.
- Pagsasama ng maramihang mga function: Ang mga mounting bracket, mga feature sa pamamahala ng cable, enclosure wall, at heat sink fins ay maaaring isama lahat sa isang bahagi ng die cast, na binabawasan ang bilang ng magkakahiwalay na bahagi, pagpapatakbo ng assembly, at potensyal na thermal interface joints sa huling produkto.
Mga Limitasyon at Hamon ng Die Casting Heat Sinks
Sa kabila ng mga lakas nito, ang die casting ay hindi ang pinakamainam na solusyon sa bawat sitwasyon. Dapat malaman ng mga inhinyero ang mga pangunahing limitasyon nito:
- Mataas na gastos sa tool: Ang mga steel dies para sa aluminum die casting ay mahal—karaniwang mula sa ilang libo hanggang sampu-sampung libong pounds depende sa pagiging kumplikado—na ginagawang hindi matipid ang die casting para sa maliliit na dami ng produksyon. Ang break-even point kumpara sa machining mula sa solid o iba pang mga proseso ay depende sa part complexity at volume, ngunit ang die casting sa pangkalahatan ay nagiging kaakit-akit sa itaas ng ilang libong bahagi bawat taon.
- Porosity: Maaaring ma-trap ng high-pressure die casting ang hangin sa die cavity, na humahantong sa porosity sa loob ng casting. Ito ay partikular na may problema para sa mga heat sink na malalantad sa presyon (tulad ng mga disenyo ng cold plate na pinalamig ng likido) o para sa mga bahagi na nangangailangan ng heat treatment pagkatapos ng pag-cast. Ang semi-solid die casting at vacuum-assisted die casting ay mga variant ng proseso na makabuluhang binabawasan ang porosity, sa karagdagang gastos sa proseso.
- Mas mababang thermal conductivity kaysa sa iba pang mga anyo ng aluminyo: Gaya ng nabanggit sa itaas, ang mga haluang mayaman sa silicon na nagbibigay ng mahusay na pagkalikido ng aluminum die casting ay nagpapababa rin ng thermal conductivity na may kaugnayan sa mga wrought alloy o lower-silicon casting alloys. Para sa mga application na may matinding pangangailangan sa thermal, maaaring ito ay isang limitasyon na kadahilanan.
- Mga limitasyon sa aspect ratio ng palikpik: Napakanipis, napakataas na mga palikpik ay mahirap punuin nang mapagkakatiwalaan ng high-pressure na die casting. Kung ang application ay humihingi ng napakataas na fin density o aspect ratio na lampas sa kung ano ang maaasahang makamit ng die casting, maaaring mas angkop ang skived o bonded-fin heat sink.
- Ang mga pagbabago sa disenyo ay magastos: Mahal ang pagbabago ng die pagkatapos itong gawin. Hindi tulad ng mga extruded heat sink—kung saan ang isang bagong extrusion die ay medyo mura—ang pagpapalit ng disenyo ng die cast heat sink ay maaaring mangailangan ng makabuluhang rework o isang bagong die na ganap.
Die Casting kumpara sa Iba pang Paraan ng Paggawa ng Heat Sink
| Pamamaraan | Pagiging Kumplikado ng Disenyo | Thermal Conductivity | Gastos sa Tooling | Gastos ng Yunit (Mataas na Volume) | Pinakamahusay Para sa |
|---|---|---|---|---|---|
| Die Casting | Napakataas (3D) | Katamtaman (~96 W/m·K) | Mataas | Mababa | Mga kumplikadong hugis, mataas na volume, pinagsamang mga tampok |
| Extrusion | Katamtaman (2D profile) | Maganda (~150–200 W/m·K) | Mababa | Napakababa | Simpleng pare-parehong cross-section, katamtamang dami |
| Nag-skiving | Mataas (thin dense fins) | Napakahusay | Katamtaman | Katamtaman | Mataas fin density, high performance, moderate volume |
| Pagpapanday | Katamtaman | Magaling | Katamtaman–High | Katamtaman | Mataas strength, high thermal performance |
| Nakatali na Palikpik | Napakataas | Magaling (copper fins) | Mababa–Moderate | Mataas | Napakataas ng pagganap, mga custom na disenyo, mababang volume |
| CNC Machining | Napakataas | Magaling | Mababa (no tooling) | Napakataas | Mga prototype, napakababang volume, pinakamataas na katumpakan |
Mga Application ng Die Casting Heat Sinks
Ang kumbinasyon ng geometric na kalayaan, mekanikal na katatagan, at kahusayan sa produksyon ay ginagawang die cast heat sink ang solusyon na pinili sa malawak na hanay ng mga industriya at kategorya ng produkto.
LED Lighting
Ang mga LED luminaires—lalo na ang mga high-bay industrial lights, street lights, at horticultural grow lights—ay isa sa pinakamalaki at pinakamabilis na lumalagong lugar ng aplikasyon para sa mga die cast heat sink. Ang pabilog o polygonal na geometry ng maraming LED arrays, na sinamahan ng pangangailangang isama ang optical housing, mounting point, at fin array sa isang solong compact at aesthetically considered na component, ay angkop na angkop sa die casting. Ang mahusay na disenyong die cast na LED heat sink ay makakabawas sa thermal resistance ng hanggang 20% kumpara sa katumbas na mga extruded na disenyo, na direktang nagpapahusay sa temperatura ng LED junction, efficacy, at buhay ng serbisyo.
Automotive Electronics
Ang pagpapakuryente ng mga sasakyan—mga de-koryenteng motor, inverter, onboard na charger, mga sistema ng pamamahala ng baterya, at advanced na driver-assistance electronics—ay kapansin-pansing napataas ang mga hinihingi ng thermal management sa mga bahagi ng sasakyan. Ang mga die cast aluminum heat sink ay malawakang ginagamit sa mga application na ito dahil pinagsasama ng mga ito ang mataas na mekanikal na lakas (upang makatiis sa vibration at mechanical load), magandang thermal performance, compatibility sa mga automotive surface treatment, at ang kakayahang pagsamahin ang mga kumplikadong mounting at sealing feature. Ang mga electric vehicle inverters ay partikular na umaasa sa mga custom na die cast heat sink o cold plates bilang isang pangunahing elemento ng structural at thermal management.
Imprastraktura ng Telekomunikasyon at Networking
Ang kagamitan sa base station, RF power amplifier, at networking switch ay gumagawa ng malaking init sa mga enclosure na makapal na nakabalot. Ang mga die cast na heat sink ay nagbibigay-daan sa pamamahala ng thermal na direktang maisama sa housing ng kagamitan, na inaalis ang pangangailangan para sa hiwalay na mga bahagi ng heat sink at binabawasan ang bilang ng mga thermal interface sa heat path. Ang mga compact, kumplikadong geometries na makakamit sa pamamagitan ng die casting ay mahusay na tumugma sa spatial na mga hadlang ng modernong kagamitan sa telekomunikasyon.
Industrial Power Electronics
Ang mga variable frequency drive, power converter, welding equipment, at industrial na motor controller ay lahat ay nangangailangan ng matibay at mahabang serbisyong heat sink na may kakayahang gumana nang maaasahan sa mga kapaligiran na maaaring may kasamang vibration, kontaminasyon, at thermal cycling. Ang mga die cast heat sink sa mga application na ito ay kadalasang nagsasama ng mga mounting feature para sa power modules (IGBTs, thyristors, MOSFETs) nang direkta sa casting, binabawasan ang pagiging kumplikado ng assembly at tinitiyak ang paulit-ulit, mahusay na tinukoy na contact sa pagitan ng component at heat sink.
Consumer Electronics
Mula sa mga gaming console at set-top box hanggang sa mga power supply at audio amplifier, ang mga consumer electronics na produkto ay nakikinabang mula sa die cast heat sink kapag ang kanilang mga kinakailangan sa form—pabilog, L-shaped, o kung hindi man ay hindi prismatic—ay ginagawang hindi praktikal ang extrusion. Ang cost-effectiveness ng die casting sa matataas na volume ay nababagay din sa mass-market production environment ng consumer electronics.
Quality Control sa Die Casting Heat Sink Production
Ang pagtiyak ng pare-parehong kalidad sa mga die cast heat sink ay nangangailangan ng sistematikong kontrol sa maraming yugto ng proseso ng produksyon. Kabilang sa mga pangunahing hakbang sa pagkontrol sa kalidad ang:
- Papasok na materyal na pag-verify: Kinukumpirma ang komposisyon ng haluang metal ng bawat melt charge sa pamamagitan ng spectrographic analysis bago magsimula ang casting.
- Pagsubaybay sa parameter ng proseso: Pagre-record at pagkontrol sa presyon ng iniksyon, temperatura ng metal, temperatura ng mamatay, at oras ng pag-ikot para sa bawat pag-shot upang matukoy ang pag-anod ng proseso bago ito makagawa ng mga may sira na bahagi.
- Dimensional na inspeksyon: Paggamit ng mga coordinate measuring machine (CMMs) o gauging fixtures para i-verify ang mga kritikal na dimensyon—lalo na ang pag-mount ng surface flatness at fin pitch—sa isang statistical sample na batayan.
- Pagtukoy ng porosity: X-ray inspection o CT scanning para sa mga application kung saan hindi katanggap-tanggap ang internal porosity, gaya ng pressure-tight liquid cooling components.
- Pagpapatunay ng thermal performance: Pagsubok sa thermal resistance gamit ang mga naka-calibrate na pag-setup ng pagsubok upang i-verify na ang mga heat sink ay nakakatugon sa kanilang tinukoy na thermal performance bago ilabas sa produksyon.
Konklusyon
Ang mga die casting heat sink ay kumakatawan sa isang napakahusay at malawak na pinagtibay na solusyon para sa thermal management ng electronic at power system sa mga industriya mula sa consumer electronics at LED lighting hanggang sa automotive electrification at industrial power conversion. Ang kanilang kakayahang gumawa ng mga kumplikadong three-dimensional na fin geometries, pagsasama-sama ng maraming functional na feature sa iisang bahagi, at maghatid ng pare-parehong kalidad sa mataas na dami ng produksyon ay nagbibigay sa kanila ng mga pakinabang na walang ibang proseso ng pagmamanupaktura na ganap na ginagaya.
Ang desisyon ng engineering na tukuyin ang isang die casting heat sink ay nangangailangan ng maingat na pagbabalanse ng mga kinakailangan sa thermal conductivity, geometric complexity, dami ng produksyon, pamumuhunan sa tooling, at mga pangangailangan sa surface finish. Kapag naaayon ang mga salik na ito—lalo na kapag mataas ang dami ng produksyon, kumplikado ang geometry, at mahalaga ang katatagan ng makina kasama ng thermal performance—ang die casting ay palaging ang pinakaepektibo at matipid na pagpipilian. Habang patuloy na tumataas ang mga densidad ng kuryente sa electronics at nagiging mas kritikal ang pamamahala ng thermal sa pagiging maaasahan ng produkto, ang mga die casting heat sink ay mananatiling isang pundasyong teknolohiya sa toolkit ng thermal engineer.