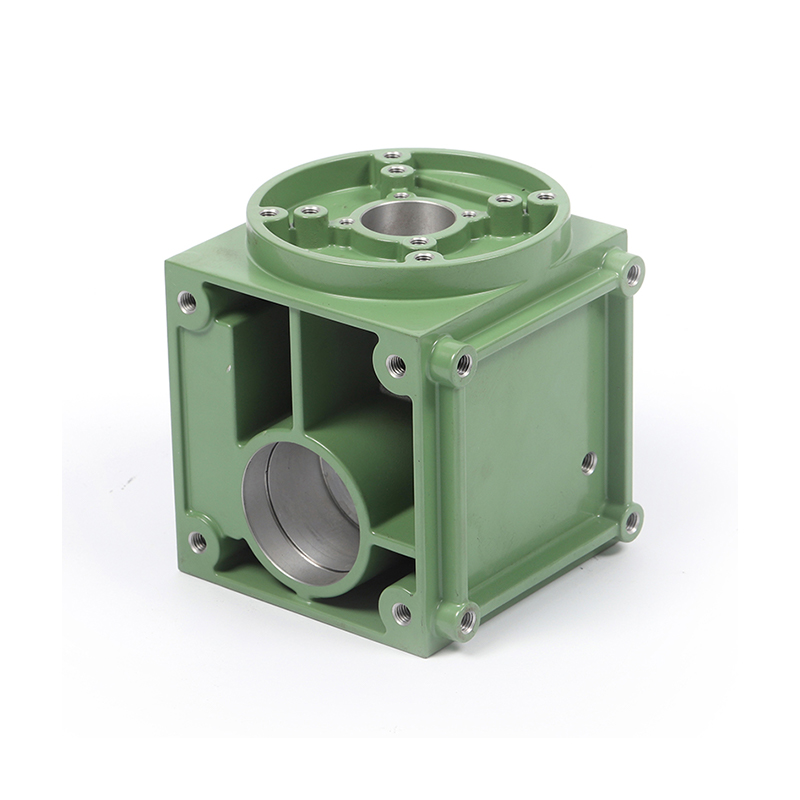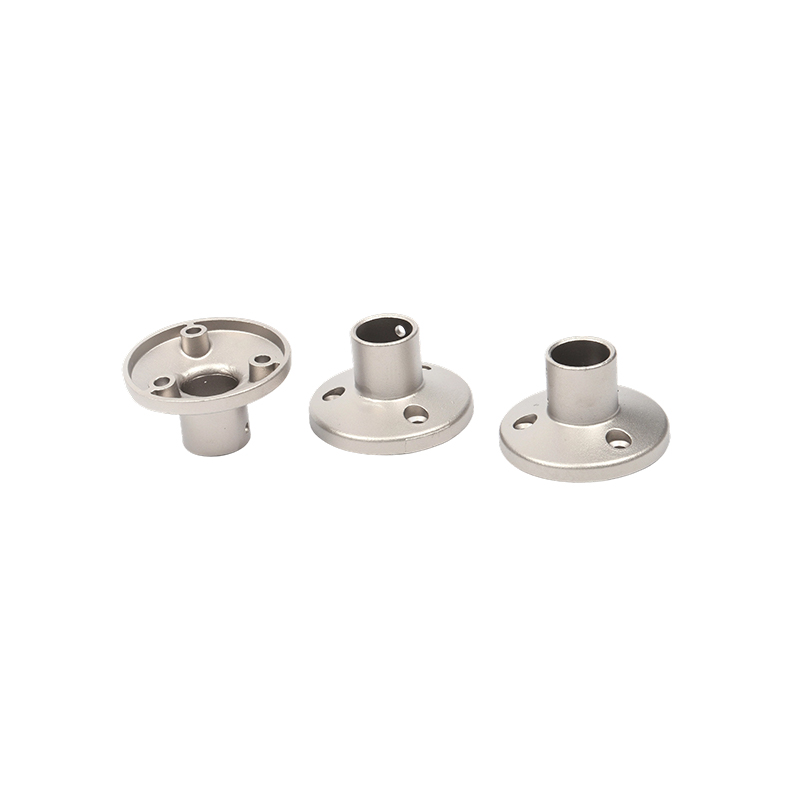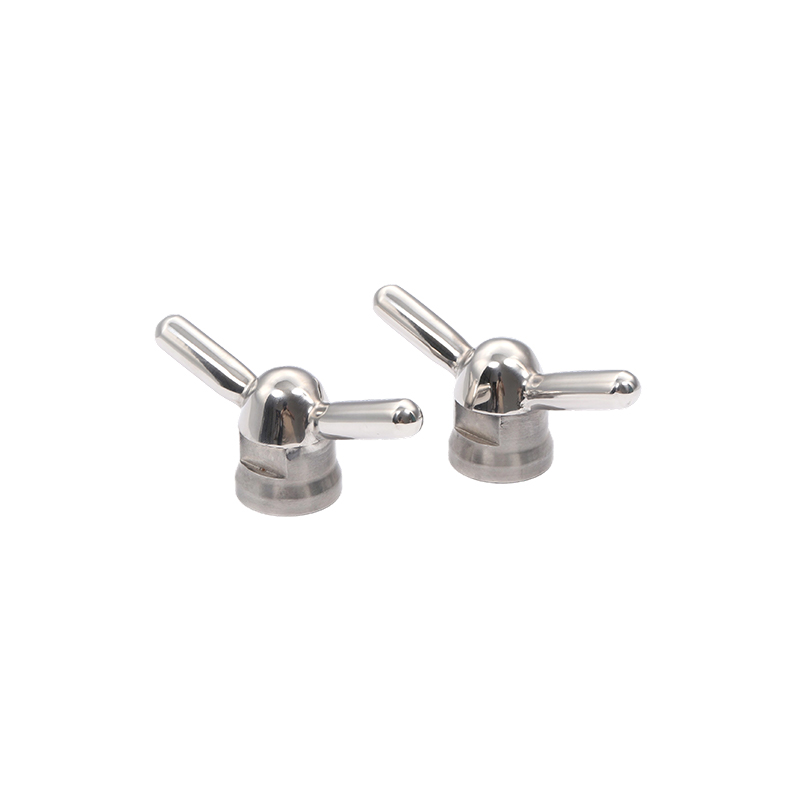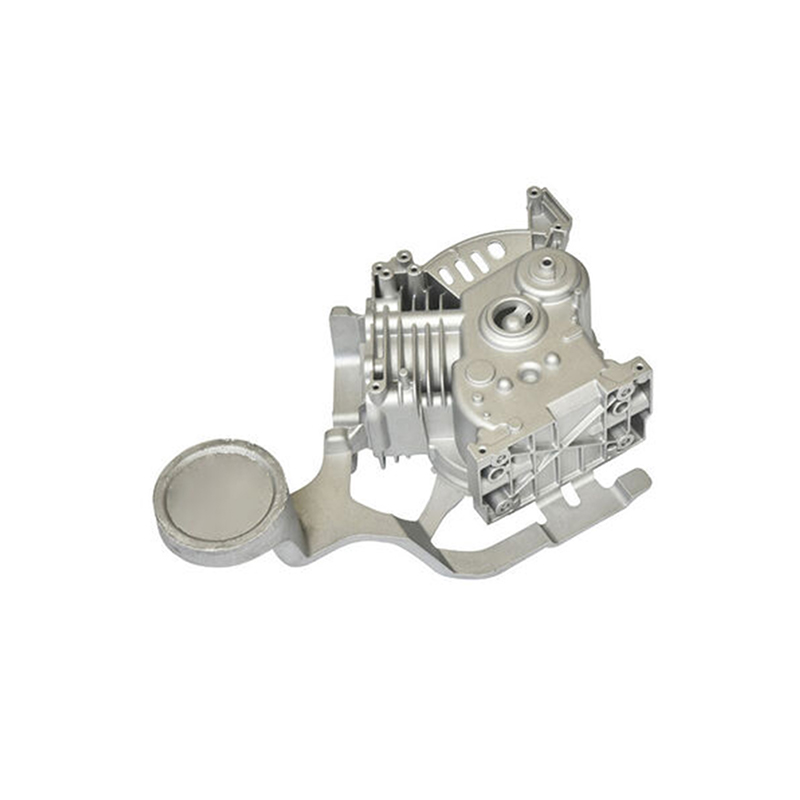
Ang zinc die casting ay isang paraan ng high-pressure na paghahagis ng metal kung saan ang tinunaw na zinc alloy ay pinipilit sa isang tumigas na lukab ng amag na bakal (ang "mamatay") sa mga presyon na karaniwang mula 1,000 hanggang 30,000 psi. Ang haluang metal ay mabilis na nagpapatigas sa loob ng die, na gumagawa ng isang dimensional na matatag, malapit sa hugis-net na bahagi na kadalasang nangangailangan ng kaunti o walang pangalawang machining.
Kung ikukumpara sa iba pang mga die casting metal gaya ng aluminum, magnesium, o copper, nag-aalok ang zinc ng kakaibang kumbinasyon ng mga katangian: mababang punto ng pagkatunaw (~420 °C / 788 °F) , mataas na pagkalikido, superior castability, at mahusay na mekanikal na lakas. Ginagawa ng mga katangiang ito ang zinc na mas pinili para sa masalimuot na manipis na pader na mga bahagi at mga bahagi na nangangailangan ng mataas na katumpakan na detalye.
Dalawang pangunahing configuration ng makina ang ginagamit sa proseso ng zinc die casting : ang mainit na silid machine (ang pinakakaraniwan para sa zinc) at ang hindi gaanong madalas gamitin malamig na silid makina. Sa mga hot-chamber machine, ang mekanismo ng pag-iniksyon ay nakalubog sa tinunaw na metal reservoir, na nagbibigay-daan sa napakabilis na mga cycle ng oras - karaniwang 400–900 shot kada oras.
Step-by-Step na Pangkalahatang-ideya ng Proseso ng Zinc Die Casting
Ang proseso ng zinc die casting ay sumusunod sa isang mahigpit na kinokontrol na pagkakasunud-sunod ng mga operasyon. Ang bawat yugto ay direktang nakakaapekto sa katumpakan ng dimensyon, pagtatapos sa ibabaw, at integridad ng istruktura ng panghuling bahagi.
Ang mga die halves ay nililinis at sinabugan ng isang release agent (die lubricant). Pinipigilan nito ang pagdikit, kinokontrol ang mga thermal gradient, at pinahaba ang buhay ng mamatay.
Ang cover die at ejector die ay hydraulically closed at naka-lock sa ilalim ng mataas na clamping force — sapat na upang labanan ang presyon ng iniksyon habang pinupuno.
Ang molten zinc sa ~430–450 °C ay itinuturok sa die cavity sa pamamagitan ng gooseneck at nozzle (hot-chamber) sa tumpak na kontroladong bilis at presyon.
Ang haluang metal ay nagyeyelo sa loob ng millisecond hanggang segundo. Ang temperatura ng die, mga cooling channel, at komposisyon ng haluang metal ay namamahala sa solidification rate at microstructure.
Kapag tumigas na, bubukas ang die at itinutulak ng mga ejector pin ang casting palabas sa lukab ng die. Pinipigilan ng wastong disenyo ng ejector ang pagbaluktot ng mga manipis na katangian.
Ang mga gate, runner, at flash ay pinuputol (madalas sa pamamagitan ng mga awtomatikong trim dies). Maaaring kabilang sa post-processing ang shot blasting, plating, powder coating, o CNC machining.
Ang buong cycle - mula sa iniksyon hanggang sa pagbuga - ay karaniwang tumatagal 5 hanggang 40 segundo , depende sa pagiging kumplikado ng bahagi at kapal ng pader. Ang mabilis na cycle ng oras na ito ay isa sa mga pangunahing pang-ekonomiyang bentahe ng zinc die casting process.
Mga Karaniwang Zinc Haluang metal na Ginagamit sa Die Casting
Ang pagpili ng zinc alloy ay malalim na nakakaimpluwensya sa mga mekanikal na katangian, corrosion resistance, at dimensional na katatagan ng bahagi ng cast. Ang pamilyang ZAMAK (isang acronym mula sa mga salitang German para sa mga bumubuo nitong metal: Zinc, Aluminum, Magnesium, Copper) ay kumakatawan sa pinakamalawak na ginagamit na grupo ng zinc die casting alloys sa buong mundo.
| Alloy | Al % | Cu % | Mg % | Lakas ng makunat | Mga Pangunahing Katangian |
|---|---|---|---|---|---|
| ZAMAK 2 (Alloy 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Pinakamataas na lakas at tigas ng pamilya ZAMAK; magandang creep resistance |
| ZAMAK 3 (Alloy 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Pinakamalawak na ginagamit; mahusay na mga katangian ng paghahagis; dimensional na katatagan |
| ZAMAK 5 (Alloy 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Mas mataas na lakas kaysa sa #3; mas mahusay na paglaban sa kilabot; karaniwan sa Europa |
| ZAMAK 7 (Alloy 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Binagong #3 na may mas mababang Mg; superior pagkalikido; posible ang mga manipis na pader |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Mas mataas na aluminyo; hot-chamber castable; magandang katangian ng tindig |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Pinakamataas na lakas ng zinc alloy; magaan; gravity/cold-chamber lang |
ZAMAK 3 nagkakahalaga ng humigit-kumulang 70% ng lahat ng zinc die castings na ginawa sa North America dahil sa pambihirang balanse nito sa castability, mechanical properties, at cost-effectiveness. Kapag kinakailangan ang mas mataas na lakas nang hindi isinasakripisyo ang katumpakan ng dimensyon, ZAMAK 5 ay ang karaniwang pag-upgrade.
Mga Bentahe ng Zinc Die Casting
Ang proseso ng zinc die casting ay nag-aalok ng nakakahimok na kumbinasyon ng mga benepisyo na maaaring itugma ng ilang alternatibong paraan ng pagmamanupaktura nang sabay-sabay. Ang pag-unawa sa mga pakinabang na ito ay nakakatulong sa mga inhinyero at mga espesyalista sa pagkuha na gumawa ng matalinong mga desisyon sa pagpili ng materyal
Ang mga zinc die casting ay regular na nakakakuha ng mga tolerance na ±0.025 mm sa mga kritikal na feature, na binabawasan o inaalis ang magastos na pangalawang machining operations.
Ang mga hot-chamber zinc die casting machine ay maaaring gumawa ng daan-daang shot kada oras, na sumusuporta sa malalaking volume na produksyon sa mas mababang halaga ng yunit kaysa sa maraming nakikipagkumpitensyang proseso.
Ang mataas na pagkalikido ng molten zinc ay nagbibigay-daan sa pagpuno ng mga manipis na dingding (kasingnipis ng 0.3 mm), mga undercut, mga thread, at masalimuot na panloob na mga sipi sa isang solong operasyon ng paghahagis.
Ang steel dies na ginagamit sa zinc die casting ay mas matagal kaysa sa aluminum — kadalasang lumalampas sa 1,000,000 shot — na nagpapababa ng amortized na gastos sa tooling bawat bahagi.
Ang mga as-cast zinc surface ay sapat na makinis para sa direktang plating, pagpipinta, o powder coating nang walang malawak na paghahanda sa ibabaw, na binabawasan ang mga gastos sa pagtatapos.
Ang zinc ay natural na bumubuo ng proteksiyon na patina, at ang mga zinc die casting ay lubos na nakakatanggap sa electroplating, anodizing, at chromate conversion coatings para sa pinahusay na proteksyon.
Mga Application sa Industriya ng Zinc Die Castings
Ang versatility ng zinc die casting process ay ginawa itong kailangang-kailangan sa isang napakalawak na spectrum ng mga industriya. Mula sa consumer electronics hanggang sa mabibigat na bahagi ng automotive, makikita ang mga bahagi ng zinc die cast saanman ang mataas na katumpakan, lakas, at kalidad ng kosmetiko ay nagsalubong sa pangangailangan para sa cost-efficient high-volume production.
Mga Pangunahing Industriya sa Pangwakas na Paggamit
Sa industriya ng sasakyan , lumilitaw ang mga zinc die casting sa mga carburetor, mga bahagi ng fuel system, mga hawakan ng pinto, mga mekanismo ng seat belt, mga bahagi ng steering column, at lalong sa mga bahagi ng electric vehicle (EV) na nangangailangan ng electromagnetic shielding. Ang kakayahang magsama ng maraming function sa iisang casting ay nagpapababa ng mga hakbang sa pagpupulong at bigat sa mga system ng sasakyan.
Ang consumer electronics Ang sektor ay lubos na umaasa sa zinc die casting para sa mga bisagra ng laptop, katawan ng camera, connector housing, at heat sink, kung saan ang kumbinasyon ng EMI shielding capability, thermal conductivity, at tumpak na dimensional na kontrol ay kritikal para sa performance ng produkto.
Mga Pangunahing Pagsasaalang-alang sa Disenyo para sa Zinc Die Casting
Ang matagumpay na zinc die casting ay nagsisimula sa disenyo para sa paggawa (DFM) . Ang mga inhinyero na nauunawaan ang mga hadlang at kakayahan sa proseso sa unang bahagi ng yugto ng disenyo ay nakakamit ng mas mahusay na kalidad ng bahagi, mas mababang gastos sa tooling, at mas mabilis na time-to-market.
Kapal ng pader
Ang pare-parehong kapal ng pader ay nagtataguyod ng kahit solidification at pinapaliit ang mga depekto sa pag-urong. Ang inirerekumendang nominal na kapal ng pader para sa zinc die castings ay 1.0–3.5 mm , kahit na ang mga pader na kasingninipis ng 0.3 mm ay makakamit sa ZAMAK 7. Ang mga biglaang pagbabago sa kapal ng seksyon ay dapat na iwasan o ilipat na may unti-unting mga taper.
Draft Angles
Draft anggulo ng 0.5° hanggang 2° sa mga ibabaw na kahanay sa direksyon ng linya ng paghihiwalay ay nagbibigay-daan sa malinis na pagbuga nang hindi binabaluktot ang bahagi. Ang mga panloob na dingding at malalim na bulsa ay nangangailangan ng mas malaking draft na anggulo upang mabayaran ang pag-urong ng metal sa mga core.
Mga Tadyang at Boss
Ang mga tadyang ay dapat na 50–70% ng katabing kapal ng pader at nakaposisyon upang tumigas nang hindi lumilikha ng mga lababo o porosity. Ang mga boss (mga nakataas na cylindrical na feature para sa mga fastener) ay dapat na may mga core pin upang makontrol ang pagkakapare-pareho ng pader at suportado ng mga gusset para sa lakas.
Mga Undercut at Side Actions
Ang mga undercut ay nangangailangan ng mga side action (mga sliding core) sa die, na nagdaragdag ng pagiging kumplikado at gastos ng tool. Kung saan pinahihintulutan ang disenyo, ang pag-convert ng mga panlabas na undercut sa mga katumbas na feature na makakamit nang walang side action ay makabuluhang binabawasan ang gastos sa die at pinahuhusay ang pagiging maaasahan ng produksyon.
Mga Pagpapahintulot at Pag-urong
Ang ZAMAK 3 ay may linear shrinkage na humigit-kumulang 1.17%. Ang mga die designer ay nagbabayad sa pamamagitan ng pag-scale ng cavity nang naaangkop. Ang mga pangkalahatang pagpapaubaya na ±0.076 mm bawat 25 mm ng dimensyon ay makakamit sa produksyon; Ang mga kritikal na tampok ay maaaring hawakan sa ± 0.025 mm na may wastong gating at kontrol sa proseso.
Mga Karaniwang Depekto at Quality Control sa Zinc Die Casting
Kahit na may mga likas na pakinabang ng zinc bilang isang casting metal, ang pagkakaiba-iba ng proseso ay maaaring magpakilala ng mga depekto na nakakakompromiso sa integridad o hitsura ng bahagi. Ang pag-unawa sa mga pangunahing sanhi ng karaniwang mga depekto ay nagbibigay-daan sa mga inhinyero ng proseso na magpatupad ng mga hakbang sa pag-iwas at mapanatili ang pare-parehong kalidad ng output.
- Porosity Gas o shrinkage voids sa loob ng casting. Dulot ng na-etrap na hangin, sobrang bilis ng pag-iniksyon, o hindi sapat na paglabas ng hangin. Nalutas sa pamamagitan ng pag-optimize ng disenyo ng gate/runner, pagdaragdag ng vacuum assist, o pagsasaayos ng mga parameter ng iniksyon.
- Cold Shuts Nakikitang mga linya ng pinagtahian kung saan nagtatagpo ang dalawang harapan ng daloy ng metal nang hindi ganap na nagsasama. Resulta ng hindi sapat na temperatura ng metal, mabagal na iniksyon, o hindi magandang lokasyon ng gate. Naitama sa pamamagitan ng pagtaas ng temperatura ng metal o muling pagdidisenyo ng gating system.
- Flash Manipis na palikpik ng metal sa linya ng paghihiwalay o sa paligid ng mga ejector pin. Dulot ng mga pagod na namatay, hindi sapat na puwersa ng pag-clamping, o labis na presyon ng iniksyon. Nangangailangan ng die maintenance, clamping force adjustment, o injection parameter tuning.
- Misrun Hindi kumpletong pagpuno ng die cavity. Karaniwang dahil sa mababang temperatura ng metal, hindi sapat na presyon ng iniksyon, o manipis na mga pader na nagyeyelo bago mapuno ang lukab. Natugunan sa pamamagitan ng pagsasaayos ng temperatura at muling pagdidisenyo ng gate.
- Interdendritic Shrinkage Subsurface porosity sa gitna ng makapal na seksyon dahil sa solidification shrinkage. Pinaliit sa pamamagitan ng pare-parehong disenyo ng dingding, pagpapaigting ng presyon, at wastong paglamig ng die.
- Nagpapaltos Mga bula sa ibabaw na lumalabas pagkatapos ng plating o pagpipinta, sanhi ng subsurface porosity na lumalawak sa ilalim ng init. Pinipigilan sa pamamagitan ng pagkontrol sa porosity sa yugto ng paghahagis sa pamamagitan ng pag-optimize ng proseso.
Ang mga modernong zinc die casting na operasyon ay gumagamit ng isang komprehensibong diskarte sa pamamahala ng kalidad na pinagsasama Statistical Process Control (SPC) , X-ray inspection, CMM dimensional verification, at automated vision system para makita at matugunan ang mga depekto sa real time.
Sustainability at ang Proseso ng Zinc Die Casting
Habang ang mga industriya ng pagmamanupaktura ay nahaharap sa pagtaas ng presyon upang bawasan ang epekto sa kapaligiran, ang proseso ng zinc die casting ay nag-aalok ng likas na mga pakinabang sa pagpapanatili na nararapat kilalanin. Ang zinc ay isa sa mga pinaka-recycle na metal sa Earth, at ang closed-loop na katangian ng die casting ay nagpapaliit ng materyal na basura.
Ang mas mababang temperatura ng pagkatunaw ng zinc alloys ay direktang nagsasalin sa mas mababang pagkonsumo ng enerhiya bawat kilo ng cast metal kumpara sa aluminyo o tansong haluang metal. Mas mahaba din ang buhay ng mamatay, na binabawasan ang pagkonsumo ng tool steel na masinsinang enerhiya sa panahon ng produksyon ng isang bahagi.
Higit pa rito, ang kakayahang gumawa malapit-net-hugis na mga bahagi na may kaunting post-machining ay binabawasan ang pagbuo ng swarf at ang enerhiya na nauugnay sa mga pangalawang operasyon. Habang hinahabol ng mga tagagawa ang ISO 14001 environmental certification at mga layunin sa pagbabawas ng carbon footprint, ang likas na circular economy na profile ng zinc die casting ay nagiging isang lalong mahalagang pamantayan sa pagpili.
Mga Trend sa Hinaharap sa Zinc Die Casting Technology
Ang zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomolding ng Zinc
Ang mga proseso ng Thixocasting ay nag-iniksyon ng zinc sa isang semi-solid, thixotropic na estado, binabawasan ang porosity at pagpapabuti ng mga mekanikal na katangian kumpara sa maginoo na ganap na likidong iniksyon. Kahit na mas kumplikado, ang mga bahagi ng thixomolded zinc ay maaaring lumapit sa mga katangian ng wrought material sa mga kritikal na aplikasyon.
Pinagsamang Simulation at AI Process Control
Ang mga advanced na die filling simulation tool (gaya ng MAGMASOFT at Flow-3D) ay karaniwang ginagamit na ngayon para i-optimize ang disenyo ng gate at runner, hulaan ang pag-urong, at tukuyin ang mga hot spot bago magputol ng bakal. lalong, machine learning algorithm ay ini-deploy sa mga die casting machine upang dynamic na ayusin ang mga parameter ng proseso batay sa data ng sensor, pagbabawas ng mga rate ng scrap at pagpapabuti ng pagkakapare-pareho ng proseso.
Multi-Material at Insert Casting
Ang zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturization at Micro Die Casting
Ang mga pag-unlad sa paggawa ng die at kontrol sa iniksyon ay pinagana micro die casting ng mga bahagi ng zinc na tumitimbang ng mas mababa sa 1 gramo na may mga tampok na sinusukat sa isang daan ng isang milimetro. Ang mga application sa microelectronics, medikal na device, at precision instrumentation ay patuloy na nagpapalawak ng mga hangganan ng kung ano ang maaaring makamit ng zinc die casting.
Ang zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of mataas na dimensional na katumpakan, mahusay na surface finish, mabilis na cycle times, long die life, flexibility ng disenyo, at likas na recyclability mga posisyon ng zinc die casting bilang isang matibay na pundasyon ng precision metal manufacturing.
Pinipili man ang ZAMAK 3 para sa isang high-volume na consumer electronics housing, ZAMAK 5 para sa isang automotive structural bracket, o ZA-27 para sa isang high-strength bearing component, ang proseso ng zinc die casting ay nag-aalok ng landas patungo sa kumplikado, mataas na kalidad na mga bahagi ng metal sa antas ng gastos at pagganap na mahirap itugma ng mga alternatibo. Para sa mga inhinyero na handang makisali sa proseso nang maaga sa ikot ng disenyo, ang zinc die casting ay patuloy na nagbubukas ng mga bagong posibilidad sa pagbabago ng produkto.